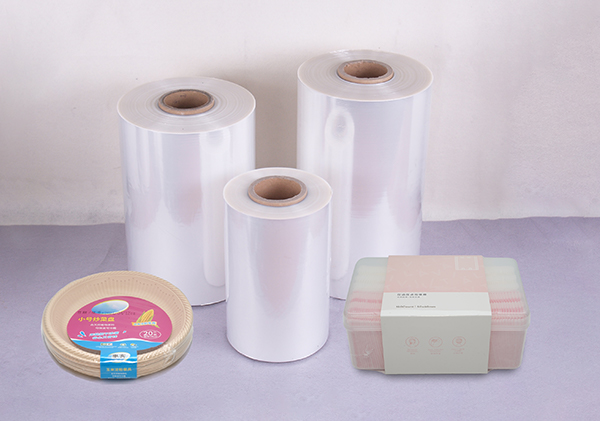
Le film rétractable en polyoléfine, souvent appelé film rétractable POF dans les usines d'emballage, est produit à partir de résines de la famille des polyoléfines plutôt qu'à partir d'une seule qualité de polymère pur isolé. Les formulations s'appuient généralement sur des composants en polyéthylène et en polypropylène, parfois dans des structures en couches, de sorte que la bande finie équilibre la clarté, la flexibilité et le retrait contrôlé lorsque la chaleur est appliquée sur la ligne d'emballage.
Les composants liés au polyéthylène offrent souvent une résistance et une sensation de douceur au toucher qui aident le film à se draper autour de formes irrégulières. Les composants liés au polypropylène peuvent contribuer à la rigidité, à la clarté optique et au comportement au retrait en fonction de la manière dont ils sont orientés au cours du processus. La conception exacte du mélange et des couches est définie en fonction du calibre et de l'utilisation finale prévus du film. Étant donné que de petits changements dans la qualité de la résine modifient le voile, le comportement à la déchirure et la tension de retrait, la cohérence des matières premières est traitée comme un point de contrôle de la production : les lots entrants sont vérifiés par rapport aux spécifications convenues afin que l'extrusion et l'orientation voient une matière première prévisible plutôt qu'une cible mobile.
Des matériaux polyoléfiniques appropriés sont sélectionnés et préparés selon les spécifications du film. Le contrôle de l'humidité, les contrôles de contamination et le classement correct des composants réduisent les gels et les points faibles plus tard dans la bande. La préparation définit la base de référence pour chaque étape en aval.
Les composants sont combinés dans des proportions qui ciblent l’équilibre prévu entre l’optique, la mécanique et le retrait. Un mélange uniforme évite les stries de propriétés différentes sur toute la largeur. Lorsqu'un film multicouche est produit, la recette de chaque couche joue un rôle spécifique tel que l'aptitude au scellage, la résistance ou le comportement de la surface.
Le matériau préparé est fondu et forcé à travers un équipement d'extrusion pour former un tube ou une feuille continue, selon la conception de la ligne. Les profils de température, l’état des vis et la géométrie de la filière influencent l’uniformité de la fusion. Une extrusion instable se manifeste sous forme de bandes de jauge, de gels ou d'une mauvaise clarté que l'orientation ne peut pas réparer complètement.
Le film extrudé est étiré dans des conditions de température et d'étirage contrôlées de sorte que l'orientation moléculaire se développe dans une ou plusieurs directions. Cette orientation permet au film de revenir à son état non étiré lorsqu'il est chauffé sur une machine d'emballage. Les taux d'étirage et les fenêtres de température sont maintenus stables afin que la force de retrait et le pourcentage de retrait restent dans la bande attendue par le processus de tunnel ou de pistolet thermique du client.
Après orientation, la température est gérée afin que la structure se stabilise avant l'enroulement. Un refroidissement trop lent ou inégal peut laisser des contraintes résiduelles qui provoquent un télescopage des rouleaux ou un retrait inégal. Le réglage contrôlé verrouille les propriétés créées lors de l’étirement.
Le film fini est coupé aux largeurs commandées et enroulé en rouleaux en prêtant attention à la tension et à la qualité des bords. Un mauvais enroulement crée des rouleaux mous, des bandes dures ou des bords écrasés qui bloquent l'équipement d'emballage. L'identité des rouleaux et le marquage des spécifications assurent la traçabilité du lot de résine aux marchandises emballées. Film d'emballage rétractable en polyoléfine la sortie de cette étape est définie par le gabarit, la largeur, le type d'orientation et les contrôles de qualité appliqués sur la ligne.
La transparence dépend du choix de la résine, de la propreté du fondu et des conditions d'orientation. La poussière, les polymères dégradés ou les températures instables génèrent de la brume et peuvent ternir l’apparence commerciale du produit emballé.
L'extrusion contrôlée et la surveillance sur toute la bande maintiennent l'épaisseur dans les limites de tolérance convenues. Un calibre inégal provoque des panneaux lâches d'un côté d'un paquet et des zones trop serrées et blanchies par contrainte de l'autre lorsque le film rétrécit.
L'historique de la formulation et du processus détermine la manière dont le film se plie et se plie autour des coins sans se fissurer. Un film trop rigide combat la forme du produit ; un film trop mou peut ne pas avoir la résistance nécessaire à la distribution.
Le niveau d'orientation et l'uniformité déterminent la façon dont le film réagit dans le tunnel thermique. Le rétrécissement équilibré réduit les oreilles de chien et les coins vides ; un retrait déséquilibré tord les produits légers ou ouvre des joints fragiles.
Les propriétés mécaniques telles que la résistance à la perforation et à la déchirure proviennent à la fois du système de résine et du motif d'orientation. La manutention sur les lignes automatiques et en transit dépend de la constance de cette résistance tout au long du rouleau. Fabricant de film rétractable en polyoléfine les opérations traitent ces attributs de qualité comme des résultats liés du contrôle des matériaux et des processus, et non comme des numéros de laboratoire isolés.
Le film transparent maintient les étiquettes et la couleur du produit visibles après l'emballage, ce qui prend en charge l'affichage au détail et la lecture des codes-barres lorsque le rétrécissement est lisse et que le film reste peu voilé.
Une bande flexible s'adapte plus facilement aux emballages multiples, aux barquettes et aux contours irréguliers que les alternatives rigides, à condition que la force de retrait corresponde à la charge.
Sous un chauffage approprié, le film se contracte pour former une enveloppe extérieure bien ajustée. La température du tunnel, le temps de séjour et le débit d'air doivent toujours correspondre à la conception du film ; Des réglages de chaleur incorrects produisent soit des paquets lâches sous-rétrécis, soit un film brûlé et cassant.
Lorsque l'épaisseur reste conforme aux spécifications, les paramètres de la machine sont transférés de manière plus fiable d'une équipe à l'autre et d'un rouleau à l'autre, ce qui stabilise l'apparence du paquet.
La largeur et l'épaisseur sont sélectionnées parmi les gammes de produits disponibles pour s'adapter à la taille du produit et aux capacités de la machine. Faire correspondre le film à l'article et à l'équipement évite les problèmes chroniques de suivi et de scellage.
La production contrôlée réduit l'écart entre les lots successifs, de sorte qu'une ligne qualifiée sur un lot est moins susceptible de nécessiter une réoptimisation complète sur le lot suivant. Les spécifications finies (largeur, calibre, orientation) sont choisies en fonction du format d'emballage, qu'il s'agisse d'articles uniques ou d'unités groupées. La largeur du film doit correspondre à celle des boîtes pliantes ou des emballages ; l'épaisseur doit être adaptée aux mâchoires du joint et à la capacité du tunnel. La qualité de fabrication se voit dans l'aspect final enveloppé : coins serrés sans brûlures, faces transparentes sans yeux de poisson et joints qui tiennent pendant l'expédition.
| Scène | Objectif principal | Influence de la qualité |
|---|---|---|
| Préparation du matériel | Résines propres et adaptées au grade | Moins de gels ; comportement à l'état fondu stable |
| Mélange | Composition uniforme | Même l'optique et la mécanique sur le Web |
| Extrusion | Former un film continu | Contrôle des jauges ; clarté de base |
| Orientation | Construire un personnage rétractable | Réduire l’équilibre et la force |
| Refroidissement et prise | Stabiliser la structure | Qualité du rouleau ; contrôle des contraintes résiduelles |
| Refendage et bobinage | Livrer des formats de rouleaux utilisables | État des bords ; maniabilité de la machine |
Le stockage à l'abri de la chaleur et du soleil direct préserve le potentiel de rétrécissement jusqu'à ce que le film atteigne la ligne. Les rouleaux doivent être manipulés pour éviter d’endommager les bords. Les packs d'essai sur les paramètres réels du produit et du tunnel confirment qu'un nouveau lot se comporte comme la référence qualifiée avant le début des longs tirages. Lorsque la forme du produit ou les paramètres de la machine changent, les spécifications du film peuvent nécessiter une révision plutôt que de forcer le fonctionnement d'une jauge inadaptée.
Le film rétractable en polyoléfine est fabriqué en préparant et en mélangeant des matériaux polyoléfiniques, en extrudant une bande continue, en l'orientant pour créer un comportement thermorétractable, en stabilisant la structure, puis en le refendant et en l'enroulant aux tailles commandées. Le choix des matériaux et le contrôle du processus façonnent ensemble la clarté, l’uniformité de l’épaisseur, la flexibilité, la réponse au rétrécissement et la résistance. Emballage Cie., Ltd de Zhejiang Jiuteng. produit des films rétractables en polyoléfine pour les applications d'emballage thermorétractable. L'examen du calibre du film, de sa largeur, de son comportement au rétrécissement et des exigences de la machine d'emballage par rapport au produit à emballer permet de sélectionner un film POF adapté à des emballages au fini transparent et cohérent.
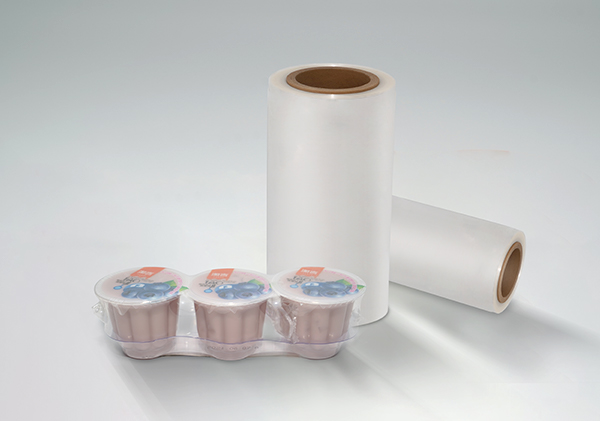
JT05 ANTIFOG Film réticulé réticulé est u...
Copyright © Zhejiang Jiuteng Packaging Materials Co., Ltd.
 简体中文

 Maison