Un film d’emballage peut sembler lisse et flexible posé sur un rouleau, tout en étant confronté à un environnement très différent une fois mis en œuvre. Une fois que le film est enroulé autour d'un produit, il peut entrer en contact avec des coins, des bords, des surfaces rugueuses, des emballages empilés ou des objets qui s'appuient contre lui lors de la manipulation, un peu comme une coque de téléphone est battue par des clés et des pièces de monnaie dans une poche.
La résistance à la perforation décrit dans quelle mesure un film peut résister à une force concentrée sans développer de trou ou de déchirure à cet endroit. C'est véritablement différent de la résistance générale du film car la force peut être appliquée sur une très petite zone, plutôt que de se répartir uniformément sur toute la surface.
Pour les films d’emballage plastique, cette distinction est importante dans de nombreuses applications rencontrées par une équipe d’emballage. Un film peut devoir rester intact pendant que les produits sont emballés, déplacés, stockés, regroupés ou exposés, et sa capacité à gérer ces situations dépend de la relation entre la structure du matériau, l'épaisseur du film, la forme de l'emballage et les contraintes mécaniques.
Le matériau lui-même a un effet véritablement direct sur la façon dont un film d’emballage réagit lorsqu’une force vive ou concentrée atteint sa surface. Certains films peuvent s'étirer autour d'un objet avant que le matériau ne commence à se briser, tandis que d'autres peuvent résister au mouvement puis se diviser une fois que la force appliquée se concentre en un seul endroit.
Ce comportement dépend de la manière dont le film réagit simultanément à la traction, à la flexion et à la pression locale. Un film flexible peut parfois répartir la force sur une zone plus large, tandis qu'un matériau moins flexible peut plutôt concentrer la contrainte près du point de contact.
La résistance des matériaux doit donc être considérée en même temps que la flexibilité, plutôt que traitée comme une caractéristique distincte à part entière. Un film d'emballage doit supporter le type de mouvement et de contact attendu dans son application prévue sur le sol.
| Caractéristique matérielle | Effet possible sur le comportement de perforation |
|---|---|
| Flexibilité | Permet au film de se déplacer autour des points de contact |
| Force | Aide à résister aux déchirures après le début des dommages locaux |
| Comportement d'étirement | Peut répartir la force autour d'un objet |
| État des surfaces | Influence le contact avec d’autres matériaux |
| Cohérence du matériau | Prend en charge un comportement de film plus prévisible |
L'équilibre entre ces caractéristiques peut affecter le comportement du film lorsqu'un emballage est pressé, traîné, empilé ou placé contre un autre objet. C'est exactement pourquoi un film doit être évalué en fonction de son environnement d'emballage réel, plutôt qu'en fonction d'une seule caractéristique matérielle extraite d'une fiche technique.
L'épaisseur du film peut influencer la quantité de matériau disponible entre un objet externe et le produit emballé en dessous. Un film plus épais peut fournir davantage de matière physique autour de l'emballage, tandis qu'un film plus fin peut réagir plus facilement à la flexion et à l'étirement sous pression.
L’épaisseur ne détermine pas entièrement la résistance à la perforation, ce qu’il convient de garder à l’esprit. La structure du matériau, sa flexibilité, la cohérence de la production et la forme de l'emballage influencent également la façon dont le film gère les forces concentrées atteignant sa surface.
Un film plus épais peut toujours être endommagé si un coin pointu appuie dessus à plusieurs reprises au fil du temps. De même, un film plus fin peut très bien gérer certaines situations de contact lorsque ses caractéristiques matérielles et ses conditions d’emballage s’alignent bien.
La relation peut être considérée d’une manière pratique qui mérite d’être réfléchie.
| Considération de l'épaisseur du film | Effet d'emballage |
|---|---|
| Film plus fin | Manipulation plus facile et consommation de matériaux réduite dans les applications appropriées |
| Structure de film modérée | Équilibre flexibilité et protection physique |
| Film plus épais | Fournit du matériel supplémentaire autour de l’emballage |
| Épaisseur inégale | Peut créer des différences dans le comportement des films locaux |
La question utile n’est pas simplement de savoir si un film est épais ou mince sur une fiche technique. Il s'agit de savoir si l'épaisseur du film correspond à la forme du produit, aux conditions de manipulation et au niveau de contact mécanique attendu lors de l'utilisation réelle.
Les bords de l'emballage peuvent créer des points de contact véritablement concentrés sur une pièce emballée. Contrairement à une surface large et plane, un bord peut appuyer contre le film sur une zone relativement petite, concentrant toute cette force dans un endroit restreint.
Cela devient important une fois que le film est étroitement enroulé autour d'un produit présentant des caractéristiques pointues ou surélevées. Pendant le mouvement, le bord peut pousser à plusieurs reprises contre la même section de film, augmentant ainsi le risque de dommages locaux au fil du temps.
Les coins peuvent créer une condition similaire qui mérite d’être surveillée. Un emballage peut avoir un coin rigide qui reste en contact avec le film pendant que l'emballage est déplacé ou empilé quelque part.
La forme du bord peut donc influencer considérablement la contrainte exercée sur le film environnant.
| Fonctionnalité du paquet | Défi cinématographique potentiel |
|---|---|
| Coin pointu | Contacts concentrés |
| Bord surélevé | Pression locale lors de la manipulation |
| Surface rugueuse | Frottements répétés |
| Projection étroite | Petite zone de contact |
| Large surface plane | Force répartie sur une zone plus large |
C’est l’une des raisons pour lesquelles la conception de l’emballage et la sélection du film doivent être considérées comme une paire. Un film qui fonctionne bien sur des surfaces lisses peut rencontrer des exigences véritablement différentes une fois utilisé autour de produits présentant des bords prononcés qui dépassent.
La forme du produit détermine l'endroit où le film touche réellement l'emballage et la manière dont le film se déplace une fois le produit manipulé. Un simple objet rectangulaire peut avoir des points de contact prévisibles, tandis qu'un produit comportant plusieurs projections peut créer davantage de zones où la pression se concentre.
Un film étiré autour d’une forme irrégulière peut également subir des niveaux de tension très différents sur sa surface. Lorsqu'une force externe atteint une zone déjà étirée, le film peut avoir moins de liberté de mouvement avant que la force ne se concentre là-bas.
Cela ne signifie pas que les produits irréguliers nécessitent toujours un type particulier de film choisi dans le commerce. Le point important est que la géométrie du produit doit être prise en compte lors de l'évaluation du comportement réel d'un film d'emballage une fois en service.
Un colis contenant plusieurs petits objets, par exemple, peut présenter un risque de perforation très différent d'un colis contenant un seul article lisse. Les espaces entre les produits groupés peuvent également créer des zones où le film est tiré vers l'intérieur ou pressé contre des surfaces inégales à proximité.
Comprendre ces zones de contact peut aider les équipes d'emballage à identifier les endroits où les dommages au film sont les plus susceptibles de se produire sur toute la ligne.
Les contraintes mécaniques peuvent commencer bien avant qu’un colis n’atteigne le stockage ou le transport. Le film est tiré, plié, scellé, emballé et positionné autour des produits tout au long du processus d'emballage lui-même.
Chaque mouvement peut modifier l’état du matériau d’une manière qui s’additionne. Si le film est tiré de manière inégale pendant l'emballage, certaines zones peuvent subir dès le départ plus de tension que d'autres.
Lorsque le film rencontre ensuite un coin ou un objet externe, cette tension existante peut influencer la façon dont le matériau répond réellement à la nouvelle force. Les contraintes mécaniques peuvent provenir de plusieurs parties du processus qui méritent d'être suivies.
Le mouvement du film pendant l’emballage peut créer une tension inégale sur la surface. Le scellement peut introduire des changements locaux autour des sections de film jointes à proximité. Le mouvement du produit peut provoquer des frottements répétés entre le film et l'emballage. Le pliage peut créer des contacts répétés sur les bords au fil du temps, et la manipulation peut presser une section de film contre un autre objet pendant le stockage.
Ces forces peuvent ne pas laisser de dommages visibles lorsqu'elles se produisent. Un contact répété peut progressivement affecter l'état du film, rendant une petite zone endommagée plus susceptible de se développer au fur et à mesure de l'utilisation.
Pour cette raison, la résistance à la perforation doit être prise en compte tout au long du processus d'emballage, plutôt que seulement lors de l'inspection finale à la fin.
Un colis peut subir de nombreux petits événements de contact après avoir quitté l’équipement d’emballage. Il peut être déplacé à la main, placé sur une surface, empilé avec d’autres colis ou transporté avec d’autres marchandises en cours de route.
Chaque événement peut progressivement exercer une pression sur le film. Un seul contact peut ne pas créer un problème visible immédiatement, mais un frottement répété contre le même bord peut progressivement affaiblir une zone locale au cours d'un envoi.
Le risque peut devenir beaucoup plus visible lorsque le point de contact est étroit ou de forme irrégulière. Un contact répété est particulièrement important lorsque le film reste sous tension à cause du processus d'emballage lui-même.
Une section étirée peut avoir moins d'espace pour bouger une fois qu'un autre objet s'appuie contre elle. Cela crée un véritable lien entre la résistance à la perforation et la manipulation quotidienne des colis sur le terrain.
Le film doit réagir non seulement à des forces soudaines, mais également à de petites contraintes répétées qui se produisent lors d'une utilisation tout à fait normale.
La flexibilité affecte la façon dont un film se déplace une fois que quelque chose appuie contre lui pendant la manipulation. Un matériau flexible peut se plier ou s’étirer autour d’un point de contact au lieu de résister immédiatement au mouvement de face.
Cela peut aider à répartir une partie de la force appliquée sur une zone plus large plutôt que de la concentrer. Cependant, la flexibilité ne doit pas être considérée comme un substitut complet à la résistance des matériaux.
Un film qui s'étire facilement peut quand même être endommagé si un objet continue d'appuyer à plusieurs reprises contre le même endroit. La relation utile ici est celle entre la flexibilité et la résistance à la déchirure travaillant ensemble.
| Comportement cinématographique | Réponse possible au contact |
|---|---|
| Flexible | Peut se déplacer autour d'un objet |
| Modérément ferme | Peut équilibrer le mouvement et le soutien |
| Moins flexible | Peut garder la force concentrée |
| Très étiré | Peut avoir moins de place pour des mouvements supplémentaires |
L’équilibre approprié dépend de l’application d’emballage concernée. Un film utilisé autour de produits souples peut être confronté à des exigences mécaniques véritablement différentes de celui enroulé autour d'objets rigides avec des coins définis qui dépassent.
Le retrait peut modifier la façon dont le film entoure un produit une fois la chaleur appliquée. Lorsqu'un film rétractable se contracte, il peut s'adapter beaucoup plus étroitement à la surface de l'emballage située en dessous.
Cet ajustement plus serré peut modifier considérablement la tension autour des coins, des bords et des zones surélevées. Pour Polyolefin Shrink, l’état final du film est donc lié à bien plus que la seule apparence.
La manière dont le film se dépose autour du produit peut influencer la manière dont les forces externes seront ultérieurement transférées à travers la surface de l'emballage. Une zone bien ajustée peut réagir très différemment d'une section lâche une fois qu'un objet s'appuie contre elle.
Un coin peut également exercer sur le film un type de contrainte véritablement différent de celui d'une large surface. C'est exactement la raison pour laquelle le comportement au rétrécissement et la résistance à la perforation ne doivent pas être considérés comme des sujets complètement distincts.
L'état final du film dépend du comportement du matériau, de la géométrie de l'emballage, du chauffage et de la façon dont le film se dépose une fois le processus d'emballage terminé.
Le film rétractable POF est utilisé dans les applications où le film doit suivre de près la forme des produits emballés. Une fois que le film a été positionné autour d'un article et traité, la surface finie peut subir un contact dans plusieurs directions à la fois.
L'emballage peut être placé à côté d'autres produits ou déplacé à plusieurs reprises sur une surface de stockage. Les bords et les coins peuvent créer une pression locale lorsque le colis est manipulé tout au long de son trajet.
La réponse du film dépend des caractéristiques du matériau et de la manière dont il a été appliqué lors du traitement. Un processus d'emballage approprié peut aider le film à s'asseoir naturellement autour du produit, au lieu de créer des tensions inutiles dans des zones sélectionnées qui seront sollicitées plus tard.
Cela peut rendre la relation entre le film et l'emballage beaucoup plus prévisible lors d'une manipulation normale dans le monde. Le film rétractable en polyoléfine réticulée peut également être envisagé dans les applications où le processus d'emballage nécessite un équilibre entre le mouvement du film, l'ajustement final et la manipulation physique.
Le point important est que la résistance à la perforation doit être évaluée dans l’application complète, plutôt que traitée comme une étiquette matérielle isolée imprimée sur un rouleau.
L'étirement modifie l'espace dont dispose un film pour réagir lorsqu'un objet externe exerce une pression contre lui. Si le matériau est déjà soumis à une tension importante, une nouvelle force peut créer une réponse véritablement différente d’une zone qui reste relativement détendue à proximité.
Cela se voit clairement autour des coins des colis. Lorsque le film est tiré fermement sur un coin, le matériau peut avoir un espace limité pour se déplacer une fois que le coin entre en contact avec un autre objet pendant la manipulation.
Si le même coin est pressé à plusieurs reprises lors de la manipulation, la contrainte peut rester concentrée au même endroit au fil du temps. La condition de départ du film compte donc beaucoup avant que quoi que ce soit d’autre ne se produise.
Les équipes d'emballage peuvent réfléchir à la manière dont le film est positionné avant le chauffage ou l'emballage final, à l'endroit où la tension est créée au cours de ce processus et si certaines sections sont ensuite pressées à plusieurs reprises contre le produit. Cela permet de relier la manipulation du film au comportement final de perforation de l'emballage une fois qu'il est sur le terrain.
Une section scellée peut avoir une structure véritablement différente de celle du film environnant, car plusieurs couches peuvent se rencontrer simultanément au même endroit. La zone peut également être pliée ou positionnée près d'un bord, ajoutant une autre variable.
Lors de la manipulation, cela peut créer un changement local dans la façon dont le film répond à la traction ou à la pression appliquée à proximité. Un joint posé sur une large surface peut subir des forces très différentes de celui placé près d’un coin.
Le film environnant peut également affecter la manière dont les contraintes atteignent la zone scellée pendant l'utilisation. Cela ne signifie pas que chaque sceau devient automatiquement un point faible, ce qu’il convient de garder à l’esprit.
Le comportement réel dépend du film, du processus de scellage, de la forme de l’emballage et des conditions d’utilisation. Une inspection utile devrait donc examiner le sceau avec le film voisin, plutôt que d'examiner le sceau isolément de son environnement.
La surface du produit emballé peut créer une autre véritable source de contraintes mécaniques qui mérite d’être surveillée. Les surfaces lisses ont tendance à fournir un contact large et réparti uniformément sur une zone.
Les surfaces rugueuses, les sections surélevées et les petites projections peuvent créer des points de contact plus concentrés. Lorsque le colis bouge lors de la manipulation, ces zones peuvent frotter contre le film de manière répétée.
Un frottement répété peut progressivement modifier la surface du film et créer une voie susceptible d'entraîner des dommages supplémentaires si le contact continue de manière incontrôlée au fil du temps. Les équipes d'emballage peuvent examiner la surface du produit avant de sélectionner un film pour les applications où la manipulation mécanique est courante au sol.
L’objectif est de comprendre où le film touchera réellement le produit et comment ce contact peut changer au fur et à mesure que l’emballage avance. Cela s'avère particulièrement pertinent pour les films polyoléfines, qui peuvent être utilisés dans des applications d'emballage avec des formes de produits très différentes.
Un film d’emballage doit se comporter de manière raisonnablement cohérente sur toute sa surface. Les différences d’état ou d’épaisseur du matériau peuvent affecter la façon dont les différentes sections réagissent lorsqu’elles subissent une contrainte mécanique quelque part le long de la ligne.
Si une zone s’étend différemment d’une autre, la répartition de la force autour du colis peut également changer en conséquence. Cela peut devenir véritablement visible lorsqu’un emballage présente plusieurs bords ou points de contact dispersés autour de lui.
Une section peut rester intacte tandis qu'une autre subit des dommages dans des conditions de manipulation similaires ailleurs sur la même pièce. Une structure de film cohérente permet un comportement d’emballage globalement beaucoup plus prévisible.
Pour les acheteurs, cela signifie que l’évaluation d’un film peut inclure bien plus que la seule apparence. La manipulation, le comportement d'emballage, l'état de la surface et la façon dont le film réagit au contact sont autant de considérations véritablement pertinentes qui méritent d'être vérifiées.
Les comparaisons de films se concentrent souvent sur les noms des matériaux, leur épaisseur, leur flexibilité ou leur utilisation prévue imprimée sur une fiche technique. Ces caractéristiques s’avèrent utiles, mais elles doivent être mises en relation avec l’application d’emballage réelle.
L’expression POF vs PVC Shrink Film peut apparaître lorsque les acheteurs comparent côte à côte différentes options de films rétractables. Une comparaison utile doit prendre en compte la manière dont chaque matériau interagit avec la forme du produit, les bords de l’emballage, les conditions d’emballage et les contraintes mécaniques.
Le même principe s’applique lors de l’évaluation plus large des films d’emballage plastique à travers un catalogue. Un film conçu pour une situation d’emballage peut être confronté à des exigences très différentes dans une autre.
Le poids du produit, la forme de la surface, l’état des bords, la méthode de manipulation et les modalités de stockage peuvent tous modifier le type de force appliquée au film au cours de son cycle de vie. Le choix doit donc être basé sur le comportement attendu de l'ensemble complet une fois qu'il quitte l'installation.
Une évaluation pratique peut commencer par le produit lui-même, plutôt que par les seules spécifications du film imprimées sur papier. Les acheteurs peuvent examiner la forme de l'article, l'état de ses bords, la manière dont les colis sont manipulés et les types de contact susceptibles de se produire pendant le stockage et le transport.
Plusieurs questions peuvent aider à guider ce processus de révision. Le matériau mérite d'être examiné, en se demandant si le film convient aux conditions de manipulation auxquelles il sera confronté. L'épaisseur est également importante, il faut vérifier si la quantité de film est adaptée à l'application concernée.
La forme du produit doit être prise en compte, en se demandant s'il existe des coins ou des saillies susceptibles de concentrer la force en un seul endroit. La tension du film mérite d'être vérifiée, pour voir si le processus d'emballage exercera une pression inégale sur certaines zones.
La manipulation mérite également une attention particulière, en se demandant si les colis subiront des contacts répétés tout au long de leur voyage. Le contact avec la surface est également important, en vérifiant si des zones rugueuses ou surélevées pourraient frotter contre le film à plusieurs reprises. L'ajustement final complète l'examen, confirmant si le film s'adapte correctement autour du produit une fois que tout est réglé.
Cette approche permet de relier la sélection des matériaux aux conditions réelles d’emballage sur le terrain. Cela évite également de traiter la résistance à la perforation comme une caractéristique unique qui peut être jugée sans tenir compte du produit situé en dessous.
Les films polyoléfines peuvent être utilisés dans un large éventail de situations d'emballage, mais les exigences imposées au matériau peuvent varier considérablement d'une tâche à l'autre. Un emballage avec des surfaces lisses peut créer une large répartition des contacts de manière uniforme, tandis qu'un emballage avec plusieurs coins peut créer des forces plus concentrées.
Un produit qui reste immobile après l'emballage peut subir moins de contraintes mécaniques qu'un produit qui est déplacé à plusieurs reprises dans un entrepôt. L'épaisseur du film, le comportement du matériau, la flexibilité et l'ajustement final interagissent tous avec ces conditions comme un seul système.
Pour les applications impliquant Polyolefin Shrink, il s'avère utile de considérer le comportement du film avant, pendant et après l'emballage tout au long du processus. L'emballage final doit être évalué comme une structure complète dans laquelle le film, la forme du produit, les bords et les conditions de manipulation fonctionnent ensemble comme des éléments connectés.
Cette perspective contribue également à expliquer pourquoi la résistance à la perforation ne peut pas être entièrement séparée de la conception de l'emballage. Un film peut avoir des caractéristiques physiques appropriées sur le papier, mais la façon dont il est enroulé autour d'un produit peut toujours changer, là où les contraintes se développent et comment le film réagit au contact une fois qu'il est réellement utilisé.
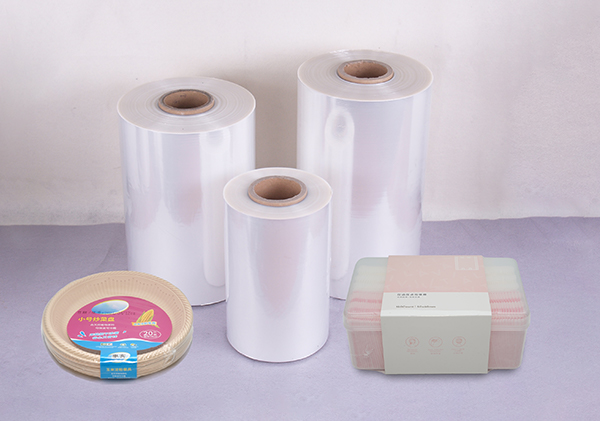
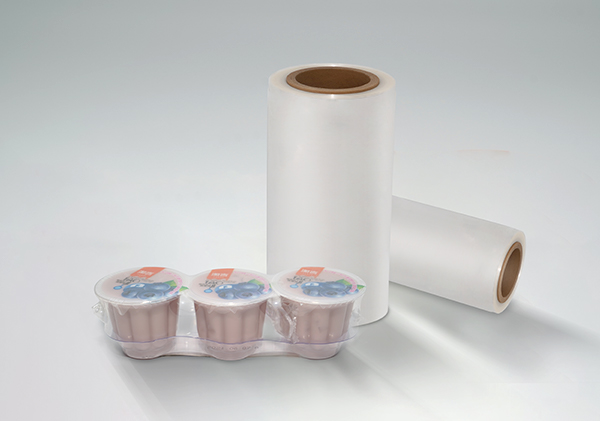
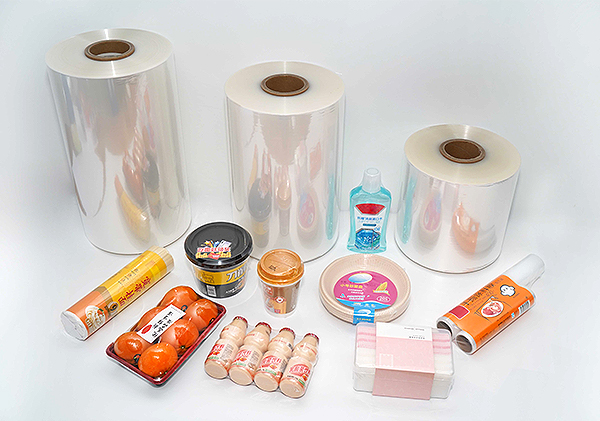
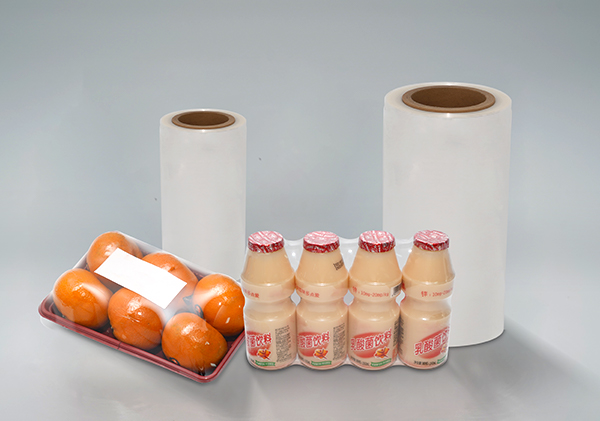
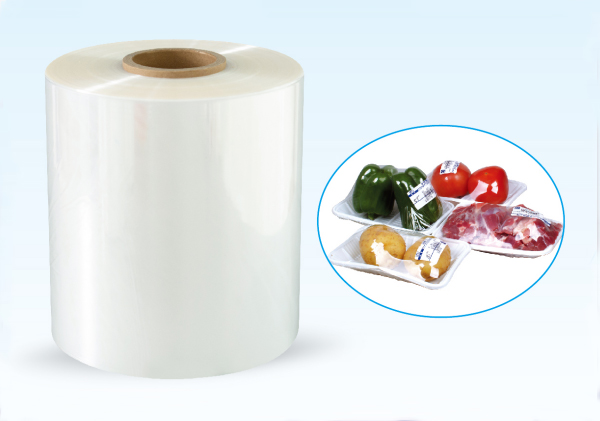
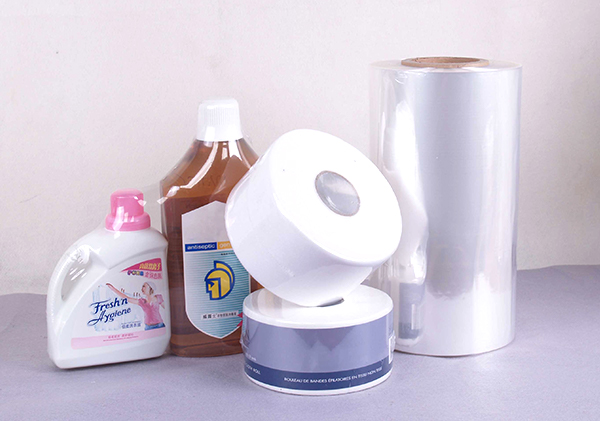
JT05 ANTIFOG Film réticulé réticulé est u...
Copyright © Zhejiang Jiuteng Packaging Materials Co., Ltd.
 简体中文

 Maison