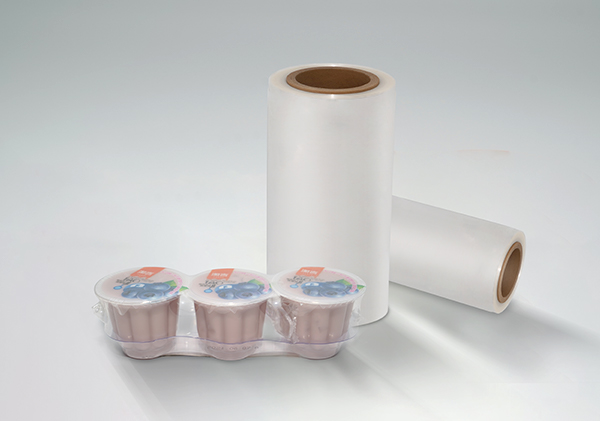
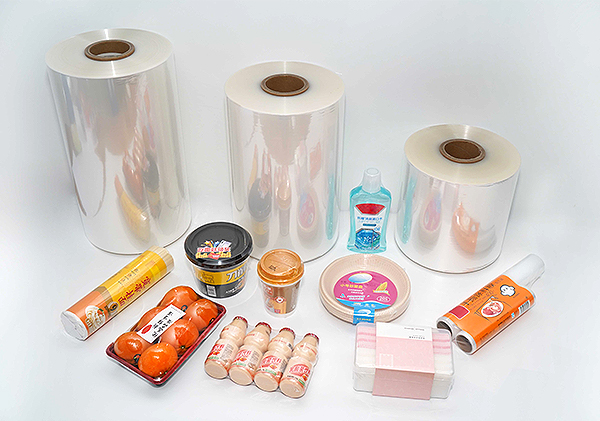
Les emballages groupés sont placés sur des étagères et dans des entrepôts où les clients, le personnel et les scanners doivent voir ce qu'ils contiennent sans ouvrir l'emballage. Le film transparent permet aux étiquettes, aux couleurs et aux codes-barres de rester lisibles ; un film trouble force la manipulation et ralentit les contrôles. La condensation, le voile de surface et le retrait inégal réduisent tous cette clarté. Le film rétractable réticulé antibuée est une option envisagée lorsqu'une ligne doit maintenir plusieurs unités ensemble tout en gardant le contenu visible pendant le stockage, le transport et l'exposition.
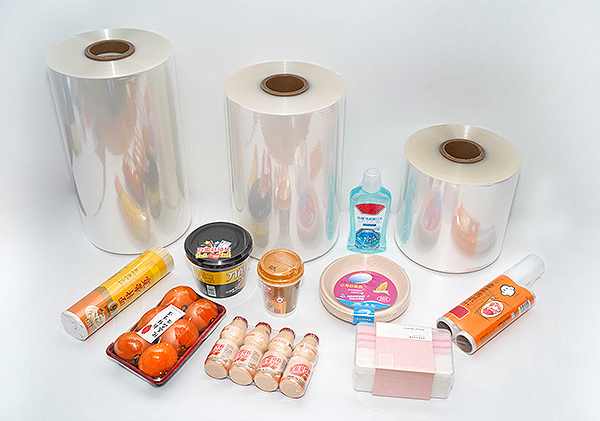
Les détaillants et les emballeurs s'appuient sur la capacité d'identifier un multipack en un coup d'œil. Les lecteurs de codes-barres ont besoin d’une vue dégagée sur le code ; le personnel de qualité doit confirmer que les bons articles se trouvent à l'intérieur ; les acheteurs doivent reconnaître la marque et la taille du paquet. Lorsque le film s'embue ou devient flou, ces tâches deviennent plus lentes et plus sujettes aux erreurs. Les défauts d’emballage qui plissent ou troublent la surface ajoutent au problème. La sélection d'un film en prêtant attention au comportement optique fait donc partie de la même décision que la sélection des performances de résistance et de retrait.
Lorsqu'un paquet passe d'une zone fraîche à un air plus chaud, ou inversement, l'humidité de l'air peut se condenser sur la surface intérieure du film. Le même effet apparaît lorsque les produits quittent une chambre froide et entrent dans un hall de conditionnement humide. La formation de brouillard dépend de l'humidité disponible, de la différence de température et de la nature du système d'emballage. Tous les changements de température ne produisent pas de condensation visible, mais les itinéraires qui incluent des transitions répétées augmentent cette probabilité.
Les surfaces humides du produit, l'eau de lavage résiduelle ou une humidité élevée emprisonnée au moment de l'emballage peuvent fournir l'humidité qui apparaît ensuite sous forme de gouttelettes ou d'un film d'eau continu sur le plastique. L'évaluation de ces conditions avant de choisir un film permet de séparer le brouillard de condensation de la brume provoquée par le film lui-même, par la poussière ou par un traitement incorrect. Les deux types de nébulosité se ressemblent sur les étagères mais ont des remèdes différents.
Un emballage embué ou flou masque le texte de l'étiquette, atténue les couleurs et peut rendre la lecture des codes-barres moins fiable. L'inspection visuelle du niveau de remplissage ou des multipacks mélangés devient plus difficile. Les essais qui examinent uniquement les paquets immédiatement après le tunnel peuvent ne pas détecter le brouillard qui se développe des heures plus tard dans l'entrepôt ou sur le camion. La visibilité est donc jugée dans des conditions proches du véritable chemin de distribution.
Les propriétés antibuée visent à modifier la façon dont l'humidité condensée se dépose sur le film afin qu'elle se propage en une fine couche plutôt que de former des gouttelettes diffusant la lumière. Le pack paraît alors plus clair même en présence d’humidité. Le mécanisme exact et les limites de performance sont tirés des informations techniques du fournisseur ; ils ne sont pas déduits du mot « antibuée » uniquement sur une fiche technique.
La réticulation modifie le réseau polymère et peut altérer la ténacité, le comportement à la perforation et la façon dont le film répond à la chaleur dans le tunnel. Ces changements soutiennent l’aspect mécanique du regroupement. Ils ne créent pas à eux seuls un comportement antibuée. Un film peut être réticulé, antibuée, les deux ou aucun des deux ; chaque attribut est vérifié indépendamment par rapport à l'application.
Un multipack doit rester ensemble tout au long de la manipulation tout en montrant clairement le produit. La clarté du film, la disposition des unités à l'intérieur du film, les conditions de rétraction et la tension finale du paquet influencent le résultat. Les essais qui portent uniquement sur la résistance ou uniquement sur l'apparence laissent une partie des exigences non testées. Film de regroupement rétractable en polyéthylène sélectionnés pour cette tâche sont donc évalués pour leurs performances optiques et mécaniques sur les mêmes packs d'échantillons.
L'épaisseur, la clarté inhérente, les valeurs de voile et toute performance antibuée déclarée sont examinées là où le fournisseur les fournit. Les chiffres n'ont de sens que dans le contexte du produit emballé, des paramètres du tunnel et de l'environnement d'affichage. Comparer les fiches techniques et les packs d’échantillons réels est plus informatif que de s’appuyer sur de courtes descriptions marketing.
Une chaleur excessive, inégale ou une vitesse qui ne correspond pas au film peut déformer le paquet, laisser de fines taches ou produire une surface trouble ou ridée. La température du tunnel, la distribution de l'air et la vitesse du convoyeur sont enregistrées lors des essais et alignées sur les directives du fournisseur de film et les instructions du fabricant de l'équipement. Les problèmes d'apparence qui commencent dans le tunnel sont résolus par un ajustement du processus avant qu'un autre film ne soit blâmé.
Les angles vifs, les grands vides, les étiquettes qui se chevauchent et les piles irrégulières créent des différences locales dans la façon dont le film s'étire. La largeur du film et la longueur de coupe doivent être adaptées au paquet ; la disposition cohérente des unités réduit les zones minces ou nuageuses aléatoires. Les choix de mise en page qui cachent un code-barres ou une date de péremption sous un épais chevauchement vont à l’encontre de l’objectif d’un emballage transparent.
La température et l'humidité pendant le stockage, le transport et l'exposition peuvent toujours produire de la condensation même lorsque le film a quitté le tunnel. Les tests dans des conditions climatiques représentatives et l'observation de tout changement de clarté au fil du temps montrent si le film choisi conserve son avantage tout au long du cycle de distribution.
L'épaisseur, la largeur, le format du rouleau, les caractéristiques de rétrécissement et toute allégation antibuée sont confirmées. Les conditions dans lesquelles les performances antibuée ont été mesurées sont demandées afin de pouvoir être comparées avec l'environnement propre de l'usine. Le film est vérifié comme prévu pour le type de ligne de conditionnement et de tunnel utilisé.
Les produits représentatifs sont enveloppés avec le film candidat dans des conditions normales. Les emballages finis sont vérifiés pour leur clarté, l'uniformité du retrait, l'intégrité du scellage et la stabilité du paquet. Les réglages et les éventuels défauts sont enregistrés afin que les comparaisons ultérieures reposent sur la même base.
Les packs d'essai sont examinés dans les conditions d'éclairage et de température-humidité attendues dans l'entrepôt, sur le véhicule et sur le rayon. L'apparence sur une période d'observation définie est comparée à l'aide d'une méthode cohérente afin que différents observateurs parviennent à des conclusions similaires.
Les échantillons qui répondent aux critères convenus en matière de visibilité, de traitement et d'intégrité de l'emballage sont conservés avec leurs dossiers d'essai. Les résultats sont examinés avec le fournisseur avant que les spécifications ne soient verrouillées et que l'approvisionnement en gros ne commence.
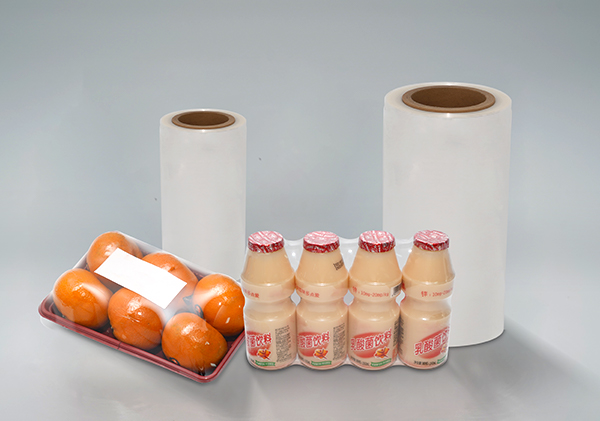
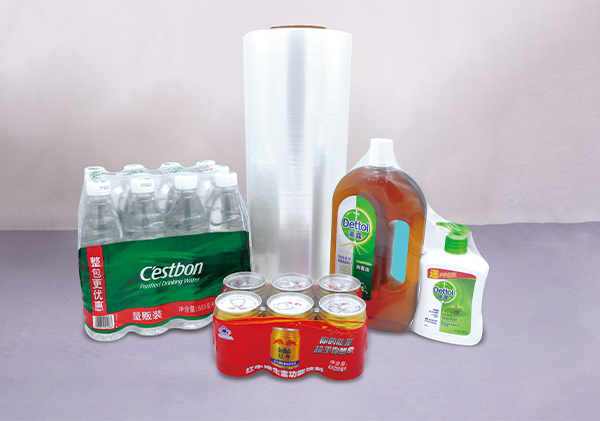
Les emballages multiples de boissons nécessitent des étiquettes lisibles et une vue claire du type et du nombre de contenants. Le choix du film tient compte du poids du paquet, de la rigidité des conteneurs et de la manipulation brutale courante dans la distribution. Les essais d'application confirment que le film reste transparent et que le paquet reste intact.
La présentation en rayon et la reconnaissance rapide renforcent le besoin de transparence. La visibilité est équilibrée par rapport à la nécessité de maintenir les unités ensemble et de les protéger pendant l'empilage et le transport. Les exigences évoluent en fonction de la forme du produit et du format de vente au détail : support, étagère ou poubelle.
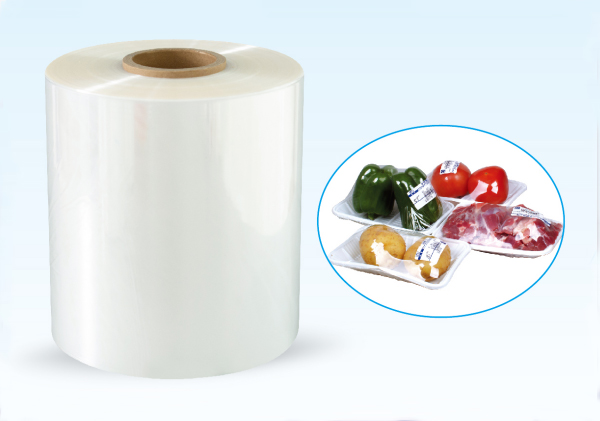
Les conduites qui se déplacent entre les chambres froides et les zones ambiantes imposent des exigences supplémentaires en matière de performances antibuée. L'évaluation utilise la séquence réelle des températures et des temps de séjour. Le film antibuée réduit l'effet visuel de la condensation dans de nombreuses conditions ; il n'élimine pas toutes les sources d'humidité et ne garantit pas un sac sans buée sous tous les climats.
Le comportement antibuée, la réponse au rétrécissement et l'apparence finale de l'emballage sont jugés ensemble. Un film candidat est comparé à un cahier des charges, éprouvé sur la ligne avec des produits réels et observé dans les conditions climatiques du parcours prévu. Les dimensions du produit, le format du paquet, le type de tunnel et les objectifs de visibilité sont partagés avec le fournisseur afin qu'une qualité appropriée puisse être identifiée.
| Facteur | Influence sur l'apparence | Action en évaluation |
|---|---|---|
| Variations de température et d'humidité | Favoriser la condensation sur la surface du film | Essai sous séquence climatique réaliste |
| Humidité de la surface du produit | Fournit de l’eau qui peut embuer le pack | Sécher ou contrôler le produit avant de l'emballer si nécessaire |
| Formulation antibuée | Modifie la manière dont l'eau condensée se propage sur le film | Confirmer les réclamations avec les données des fournisseurs et les essais en ligne |
| Structure réticulée | Affecte la ténacité et le comportement au retrait | Évaluer séparément les performances antibuée |
| Chaleur et vitesse du tunnel | Peut déformer le film ou créer de la brume | Enregistrez et optimisez les paramètres pendant les essais |
| Disposition du paquet et taille du film | Crée des zones épaisses ou fines ; peut masquer les étiquettes | Standardiser l'agencement ; correspondre aux dimensions du film |
| Environnement post-emballage | Peut générer du brouillard des heures après le tunnel | Inspecter les packs après stockage et transport simulé |
La condensation, les propriétés optiques du film, les conditions du tunnel et l'environnement de distribution influencent tous la clarté avec laquelle un produit groupé peut être vu. Les essais spécifiques à une application restent le moyen pratique de confirmer qu'un film répond à la fois aux besoins de visibilité et de regroupement. Emballage Cie., Ltd de Zhejiang Jiuteng. produit des films rétractables en polyéthylène pour le regroupement industriel et commercial. L'examen des données de performances antibuée, des caractéristiques de rétrécissement et des résultats des échantillons sous les produits, l'équipement et les conditions climatiques de l'acheteur permet de sélectionner un film qui préserve la clarté de l'emballage tout en maintenant le multipack en toute sécurité pendant la manipulation et l'affichage.
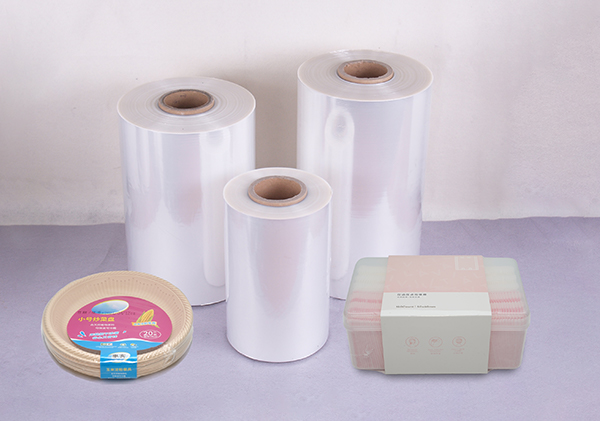
JT05 ANTIFOG Film réticulé réticulé est u...
Copyright © Zhejiang Jiuteng Packaging Materials Co., Ltd.
 简体中文

 Maison