Vingt minutes après le début d'une journée d'emballage, le superviseur sort un paquet fini du tunnel de rétraction et le tient à la lumière. Le film est trouble, les coins portent des oreilles de chien et le bout d'un doigt pressé contre le côté laisse une entaille permanente. Le journal de quart indique que ce roulement s'est parfaitement déroulé hier.
La qualité du film rétractable ne se résume pas à un simple chiffre sur une fiche technique. C'est le résultat combiné des matières premières, des conditions de production, des réglages des machines et des habitudes de stockage. Comprendre quels facteurs affectent la qualité du film rétractable et comment ils interagissent permet de distinguer une ligne d'emballage prévisible d'une ligne qui produit des surprises.
À retenir : la qualité du film est une chaîne de variables. La spécification la plus forte peut être vaincue par un seul maillon faible.
Le facteur le plus important affectant la qualité du film rétractable est le système de résine et d’additifs. Un film fabriqué à partir de résine polyoléfine vierge de première qualité commence par un net avantage en termes de transparence, d'uniformité de retrait et de résistance, par rapport à un film produit à partir de matières premières mal contrôlées ou fortement recyclées. La matière première fixe le plafond de chaque propriété qui suit.
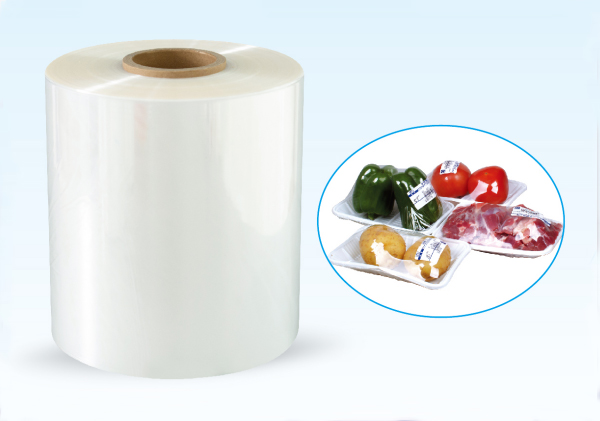
Zhejiang Jiuteng Packaging commence avec des matières premières importées de haute qualité et suit chaque lot via l'orientation biaxiale, le refendage et le pliage. L’ensemble d’additifs est aussi important que la résine de base. Les agents glissants contrôlent le coefficient de friction pour une alimentation automatique fluide, les additifs antibuée empêchent la condensation sur les emballages alimentaires réfrigérés et les agents antistatiques réduisent le captage de poussière. Lorsque les mélanges maîtres ne sont pas dispersés uniformément, le film développe des stries, un retrait irrégulier ou un scellement instable qu'aucun réglage du tunnel ne peut complètement corriger.
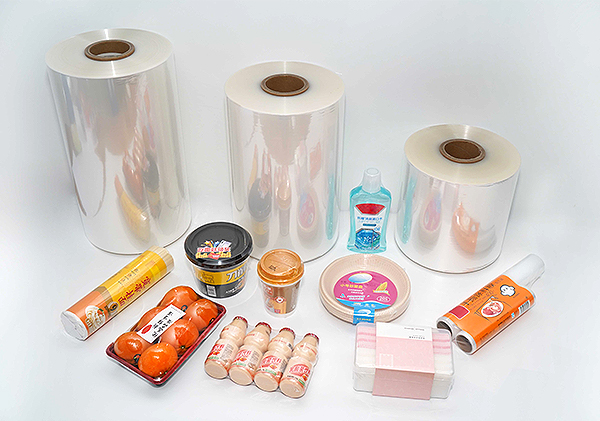
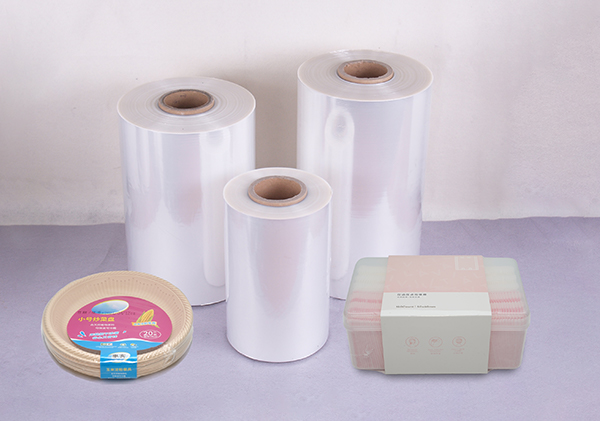 Film rétractable en polyoléfine équilibré pour les essais d'emballage standard Ce film POF étiré biaxialement offre un point de départ fiable pour les évaluations d'emballages rétractables. Sa formulation équilibrée et sa présentation claire conviennent aux acheteurs testant le comportement du film dans des conditions réelles de ligne. Voir le produit →
Les acheteurs qui ont besoin d'un point de départ fiable fondent généralement leurs essais sur un film rétractable en polyoléfine standard avec une formulation équilibrée, puis testent le comportement des facteurs suivants dans des conditions réelles de ligne.
La plupart des spécifications citent une épaisseur de film moyenne, mais les moyennes cachent de réels problèmes. La variation de calibre, la différence entre les zones les plus épaisses et les plus fines du rouleau, est la cause habituelle des oreilles de chien, des tunnels et du rétrécissement inégal. Un film nominal de 15 microns avec un mauvais contrôle du processus peut varier de plus ou moins 20 % sur la bande, et cette variation apparaît directement dans le tunnel de rétraction.
Le tableau ci-dessous résume les défauts qu'un profil de jauge incohérent peut créer.
| Défaut d'emballage | Problème de jauge typique | Où il apparaît |
|---|---|---|
| Oreilles de chien aux coins | Les bords épais rétrécissent plus lentement que le centre fin | Offres groupées et multipacks |
| Tunneling sur la longueur | Le centre épais s'effondre lentement entre les zones minces | Bouteilles et produits hauts |
| Points faibles localisés | Les zones minces surchauffent et se rompent | Applications à fort retrait |
| Distorsion optique | La variation de la jauge modifie la transmission de la lumière | Emballage d'affichage au détail |
Le film rétractable POF de qualité est normalement maintenu à une tolérance de calibre d'environ plus ou moins 10 %, tandis que les meilleurs producteurs maintiennent un profil encore plus serré grâce à une extrusion de précision et une orientation contrôlée. Évaluez les fournisseurs en demandant un profil de jauge sur toute la largeur du rouleau plutôt que d'accepter une valeur moyenne unique. Le processus pratique pour choisir la bonne jauge pour le film rétractable POF dépend du poids du produit, de sa forme et de l'énergie de retrait requise.
La qualité finale du film est jugée par la façon dont le film se conforme au produit après le tunnel thermique. Les données critiques sont le retrait libre, le pourcentage de retrait à une température donnée, et la force de retrait, l'étanchéité avec laquelle le film adhère au produit. Un retrait libre élevé avec une faible force de retrait produit un emballage en vrac ; l'inverse peut écraser des objets fragiles.
La fenêtre thermique est la seconde moitié de l’équation. Une fenêtre de rétraction étroite impose un compromis douloureux : augmenter la température du tunnel et mettre en danger le produit, ou ralentir la ligne et perdre du rendement. Pour les produits sensibles à la température tels que le chocolat, les cosmétiques et les produits pharmaceutiques, un film rétractable à basse température est formulé pour rétrécir complètement à des réglages de tunnel inférieurs, protégeant ainsi le produit et préservant la vitesse de la ligne.
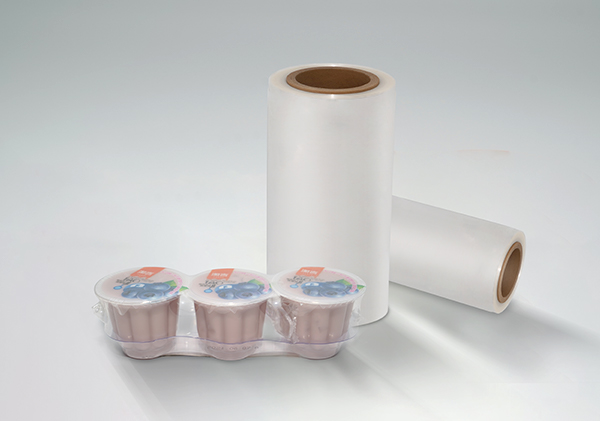
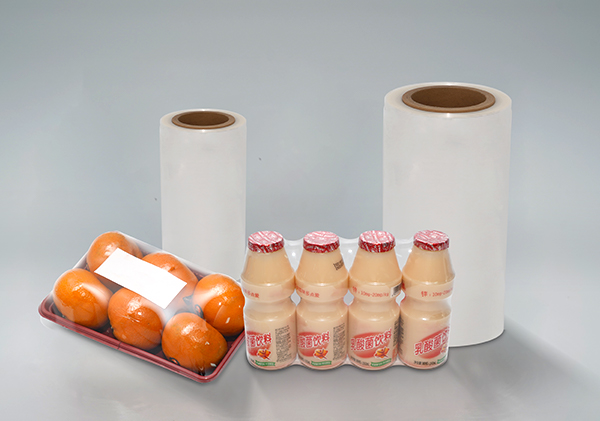 Film rétractable basse température pour produits sensibles à la chaleur Ce film rétrécit complètement aux réglages de tunnel inférieurs, protégeant ainsi les produits sensibles à la température comme le chocolat et les cosmétiques. Il maintient la flexibilité et la clarté tout en empêchant la fonte des étiquettes ou la déformation du contenant. Voir le produit →
Une règle pratique : le film doit atteindre son retrait recommandé à une température inférieure à la tolérance thermique du produit intérieur.
Une forme rétractable parfaite ne peut pas sauver un emballage dont le scellement échoue. Les joints fragiles s'ouvrent pendant le transport et les joints éclatés à l'intérieur du tunnel comptent parmi les raisons de rejet les plus courantes sur les lignes de conditionnement. La qualité du scellage dépend de la plage de température de scellage du film, ainsi que de la température de la barre de scellage, du temps de séjour et de la pression sur la machine d'emballage.
Les lignes à grande vitesse ont également besoin de films ayant un comportement de glissement à chaud contrôlé, ce qui signifie que le film ne colle pas aux mâchoires de scellage ou à lui-même tant que le joint est encore chaud. Une large plage d'étanchéité tolère la dérive normale de la machine et empêche l'apparition de joints fragiles intermittents tard au cours d'une longue période de travail.
La qualité du film rétractable n'a de sens que dans son contexte. Un film qui rétrécit magnifiquement mais qui se perce sur une palette ou se déchire lors de la manipulation n'a pas atteint son objectif. La résistance à la traction, la résistance à la déchirure, la résistance à la perforation et la résistance aux chocs déterminent la façon dont un emballage survit à l'empilage, aux vibrations et aux chariots élévateurs occasionnels imprudents.
Le film rétractable réticulé élève ce facteur à un autre niveau. La réticulation moléculaire crée un réseau tridimensionnel qui améliore la résistance à la perforation et à la déchirure sans sacrifier la transparence. C'est pourquoi les prescripteurs le choisissent pour les outils lourds, la quincaillerie tranchante et les caisses de boissons en bouteille. Si vos colis transitent par des canaux logistiques difficiles, comparez une structure réticulée à un film standard lors de votre propre test de chute.
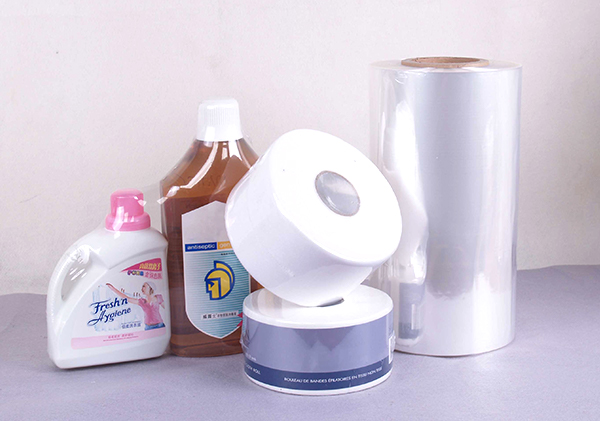
 Film rétractable réticulé pour un emballage durable à haute résistance Une structure moléculaire réticulée améliore la résistance à la perforation et à la déchirure sans sacrifier la transparence. Ce film résistant convient aux outils lourds, au matériel tranchant et aux caisses de boissons exposées à une logistique difficile. Voir le produit →
Pour les emballages de vente au détail, la qualité optique compte autant que la solidité. Le voile, la clarté et la brillance déterminent la clarté avec laquelle les étiquettes et les détails du produit sont visibles à travers le film. Une brume élevée semble trouble, une faible clarté brouille les petits caractères et une faible brillance laisse l'emballage terne sous l'éclairage du magasin.
Les défauts optiques sont généralement dus à la qualité des matières premières, au contrôle de la température d’extrusion et à la dispersion des additifs. La variation de jauge déforme également l’image du produit à l’intérieur. Pour un propriétaire de marque, la clarté n’est pas cosmétique ; un emballage qui semble légèrement décalé crée l’impression d’un produit qui est également légèrement décalé.
Un rouleau de film peut quitter l'usine avec une qualité parfaite et échouer sur votre ligne s'il est mal stocké. L'humidité, la chaleur, la pression et le temps sont autant de facteurs affectant la qualité du film rétractable. Les rouleaux conservés dans un entrepôt chaud ramassent l'humidité et développent un blocage, où les couches collent ensemble et refusent de se dérouler proprement au niveau de la tête de formage.
Conservez le film rétractable dans son emballage d'origine, sur le côté, dans un endroit frais et sec, à l'abri de la lumière directe du soleil et des fortes pressions, et faites tourner le stock afin que les rouleaux les plus anciens soient utilisés en premier. Même le meilleur film a une durée de vie. Un rouleau dégradé se manifeste par un mauvais retrait, des joints faibles ou un excès de rebut. La plupart des fournisseurs publient directives de stockage et de manipulation du film rétractable en polyoléfine parce que la performance est une responsabilité partagée.
Lorsque les acheteurs comparent les fournisseurs, le facteur décisif est la cohérence entre les lots. Un rôle d'essai peut sembler exceptionnel ; ce qui compte est de savoir si le dixième camion se comporte comme le premier. La cohérence vient du contrôle des matières premières, des lignes d'extrusion et d'orientation calibrées, de la surveillance de l'épaisseur en ligne et de l'inspection à chaque étape, depuis la bande de film jusqu'au rouleau fini.
Les certifications telles que ISO et BRC fournissent un cadre utile, mais le test le plus pratique est la traçabilité.
Un fabricant capable de répondre à ces questions avec des données réelles est beaucoup moins susceptible de vous surprendre lors de la prochaine livraison. La même logique s'applique à chaque facteur affectant la qualité du film rétractable : il doit être contrôlé avant que le film n'atteigne votre entrepôt.
La qualité des matières premières est la base. Si l’ensemble de la résine et des additifs ne convient pas, aucun réglage machine ne peut corriger complètement le retrait, la résistance ou la clarté. La cohérence des jauges et le comportement de l'étanchéité sont les autres facteurs les plus visibles sur une véritable ligne de production.
Demandez des spécifications documentées couvrant l’uniformité des jauges, le retrait libre et la force de retrait sur une plage de températures, la résistance du joint et les propriétés optiques. Ensuite, exécutez un échantillon sur les mêmes paramètres de tunnel que ceux utilisés dans votre production et inspectez les coins, les bords et les joints pour déceler les oreilles de chien, les tunnels et les points faibles.
Les oreilles de chien sont généralement causées par une répartition inégale de la jauge, une température de rétraction excessive ou un film dont la fenêtre de rétraction est trop étroite pour la forme de l'emballage. Vérifiez le profil de la jauge et réduisez la chaleur pour voir si les oreilles disparaissent avant de régler la machine.
Oui. Les températures et l'humidité élevées accélèrent l'oxydation et le blocage des films de polyoléfine. Les rouleaux stockés dans des conditions chaudes et humides peuvent perdre leur transparence, devenir difficiles à dérouler ou rétrécir de manière moins uniforme qu'un film frais.
La qualité du film rétractable est rarement un point de défaillance unique. Il s’agit d’une chaîne qui va de la sélection des résines jusqu’au support de stockage, et qui se brise au niveau du maillon le plus faible. Les acheteurs qui comprennent ces facteurs et qui choisissent un fournisseur disposé à partager des données de processus réelles constatent moins de rejets, moins d'arrêts de machine et moins de colis retournés.
JT05 ANTIFOG Film réticulé réticulé est u...
Copyright © Zhejiang Jiuteng Packaging Materials Co., Ltd.
 简体中文

 Maison