Un superviseur de ligne d'emballage nous a un jour demandé pourquoi ses emballages sous film rétractable POF avaient un aspect excellent à la sortie du tunnel thermique, puis il a développé des oreilles de chien aux deux coins de presque tous les plateaux. Le film provenait du même lot qu’il utilisait depuis des mois. Les véritables causes étaient une différence de quatre centimètres entre la largeur du film et la longueur du plateau, ainsi qu'une température du tunnel d'environ dix degrés inférieure à la plage de rétrécissement recommandée du film.
La conclusion sur laquelle agir : Les problèmes d'emballage sous film rétractable POF les plus courants ne sont pas des défaillances matérielles. . Il s'agit d'inadéquations entre les propriétés du film, les paramètres de la machine et la géométrie du produit. Ce guide couvre les défauts qui apparaissent le plus souvent sur les lignes réelles : oreilles de chien, rides, joints faibles, mauvais retrait, déchirures, trous de brûlure et blocage du film. Pour chacun d’entre eux, nous expliquons la cause, le correctif et la prévention.
Le film rétractable POF, ou polyoléfine orientée, est un film multicouche qui rétrécit de manière contrôlée lorsqu'il est chauffé. Ce contrôle ne fonctionne que lorsque trois éléments restent en équilibre : la qualité et l'épaisseur du film, la chaleur et le temps de séjour dans le tunnel, ainsi que la forme et le poids du produit emballé. Lorsque l’un d’eux dérive, un défaut apparaît.
Triez tout défaut d’emballage dans l’une des deux catégories suivantes. Des problèmes liés au processus apparaissent soudainement : une nouvelle vitesse de convoyeur, un atelier plus froid, un élément chauffant décalé. Les problèmes liés aux matériaux persistent dans différents contextes. Si le même défaut suit un rouleau de film d’une machine à l’autre, inspectez le film.
Apparence, étanchéité et performances de rétrécissement.
Oreilles de chien, rides, joints faibles, mauvais rétrécissement, déchirures et blocages.
Paramètres de processus et sélection de films.
Dans toutes les lignes de conditionnement, les mêmes noms reviennent sans cesse : oreilles de chien , rides , joints faibles , et mauvais retrait . Le tableau ci-dessous résume le diagnostic le plus rapide pour chaque panne courante.
| Problème | Cause typique | Première chose à vérifier |
|---|---|---|
| Oreilles de chien | Film plus large que le produit ; faible force de retrait | Température du tunnel et largeur du film |
| Rides | Chauffage inégal ; faible énergie de retrait | Répartition de la chaleur et jauge de film |
| Joints faibles | Mauvaise température ou pression de la mâchoire ; barres de soudure sales | État de la station de scellage |
| Mauvais retrait | Tunnel trop cool ; temps d'arrêt trop court | Vitesse du convoyeur et réglage de la chaleur |
| Déchirures ou brûlures | Surchauffe ; arêtes vives; film fragile | Température du tunnel et protection des produits |
| Blocage de films | Stockage humide ; forte pression sur les rouleaux | Conditions de stockage des rouleaux |
La plupart des problèmes d’emballage POF sont des problèmes de processus déguisés. Adaptez le film à votre chaleur, votre vitesse et la géométrie du produit, et la plupart des défauts disparaissent.
Pour un flux de travail étape par étape à conserver sur la machine, consultez le Guide de dépannage des emballages sous film rétractable POF , qui organise les mêmes défauts du point de vue de l'opérateur.
Les défauts d’apparence n’affaiblissent pas un emballage, mais ils gâchent l’aspect propre pour lequel le film rétractable est choisi en premier lieu.
Les oreilles de chien sont des rabats triangulaires qui se détachent des coins de l'emballage après rétrécissement. Ils se forment lorsque le film rassemble plus de matière dans un coin que le processus de rétrécissement ne peut en aplatir. Déclencheurs courants : un film plus large que ce dont le produit a besoin, une chaleur du tunnel trop faible pour une force de rétraction complète ou un emballage si plat que le film n'a nulle part où redistribuer.
Correctifs qui fonctionnent sur la plupart des lignes :
Si votre ligne gère de nombreuses tailles de colis, comment éviter les oreilles de chien avec le film rétractable POF explique l'ajustement taille par taille.
Les rides sont des plis peu profonds à la surface du film. Ils signifient généralement un retrait inégal : un côté atteint la température de rétrécissement tandis que l'autre refroidit trop rapidement ou reçoit moins de chaleur. Un convoyeur trop rapide pour la zone de chaleur, un élément chauffant bloqué ou une jauge trop fine pour un produit lourd peuvent tous donner le même résultat.
Commencez par ces corrections :
Un joint faible s'ouvre lors de la manipulation, ou le film se déchire juste à côté de la ligne de soudure. L'étanchéité repose sur trois variables : température, pression et temps de séjour .
Causes typiques :
Nettoyez les barres de soudure au début de chaque quart de travail, vérifiez la température réelle de la mâchoire par rapport à la lecture de contrôle et effectuez un test de traction toutes les trente minutes.
Un film lâche sur une partie du produit, ou un rétrécissement important dans un sens et presque aucun dans l'autre, provient généralement d'un tunnel plus froid que la plage de rétrécissement du film, d'un temps de séjour trop court pour la masse du produit, ou d'un film dimensionné sans tenir compte de la plus grande section transversale.
Le film POF standard commence à rétrécir autour de 100°C et atteint généralement son rétrécissement complet entre 130°C et 180°C dans un tunnel à air pulsé. Commencez par le réglage recommandé par le cinéaste, puis ajustez la vitesse du convoyeur et le poids du produit. Pour les contenus sensibles à la chaleur, le film rétractable à basse température atteint son rétrécissement complet à chaleur réduite, protégeant le produit tout en produisant un emballage serré.
Des déchirures apparaissent lorsque le film se resserre sur les coins et les arêtes vives. Les causes habituelles : des bords tranchants non protégés, un calibre trop léger pour le poids du produit et une surchauffe qui rend le film cassant au moment de la plus forte tension.
Rembourrez les angles vifs, choisissez un calibre plus épais et vérifiez que la température du tunnel est stable. Pour les produits lourds ou irréguliers, le film rétractable haute performance offre une plus grande résistance à la perforation et une courbe de rétraction plus stable.
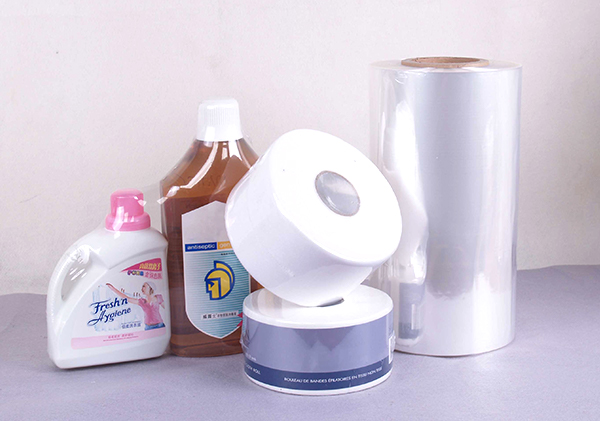 Film rétractable haute performance JT06 pour conditions de rétraction difficiles Ce film offre une faible température de rétraction, un retrait rapide de 1,5 seconde et un retrait de plus de 70 %, ce qui le rend adapté aux produits lourds ou irréguliers qui risquent de brûler des trous dans les tunnels de rétraction. Voir le produit →
Les trous de brûlure sont des trous localisés dus à la chaleur concentrée. Ils se produisent lorsqu'une zone du film reste trop longtemps devant un élément chauffant, lorsque le flux d'air est dirigé vers un seul endroit ou lorsque la température du tunnel est augmentée bien au-delà des spécifications pour compenser un tunnel court.
Réduisez la température de sortie et ajoutez du temps à la place. Un séjour plus long à une chaleur modérée rétrécit le POF plus uniformément qu'une chaleur intense appliquée en quelques secondes.
Le blocage signifie que les couches internes d’un rouleau collent ensemble et se déroulent de manière inégale. Cela fait généralement suite à des erreurs de stockage : chaleur, humidité, empilement lourd ou film stocké au-delà de sa durée de conservation.
Gardez les rouleaux au frais et au sec, n'empilez pas de lourdes charges dessus et faites la rotation du stock selon le premier entré, premier sorti. Si vous ne vous souvenez pas de la date de production d'un rouleau, effectuez d'abord un court test d'emballage.
La solution la plus efficace aux problèmes de POF consiste à empêchez-les pendant l'installation . Utilisez cette liste de contrôle chaque fois qu'un nouveau produit ou un nouveau lot de films est mis en ligne :
La sélection des notes élimine plusieurs problèmes avant qu'ils n'apparaissent, comme le montre le tableau.
| Type de film | Idéal pour |
|---|---|
| Film rétractable en polyoléfine standard | Emballage général de poids normal, de bonne clarté et facile à sceller |
| Film rétractable à basse température | Contenus et lignes sensibles à la chaleur qui souhaitent économiser de l'énergie |
| Film rétractable haute performance | Produits lourds, arêtes vives, lignes automatisées à grande vitesse |
Un fournisseur cohérent réduit davantage le dépannage que n’importe quel réglage de machine unique. Lorsque chaque lot livré présente la même réponse en matière de retrait, de calibre et d'étanchéité, les variables de votre ligne diminuent. Les fournisseurs dotés d'une gestion de la qualité certifiée, tels que les systèmes de production ISO ou BRC, sont généralement les plus fiables pour maintenir cette cohérence. Pour les emballages à usage général, un film rétractable en polyoléfine standard aux propriétés équilibrées constitue le point de départ le plus pratique.
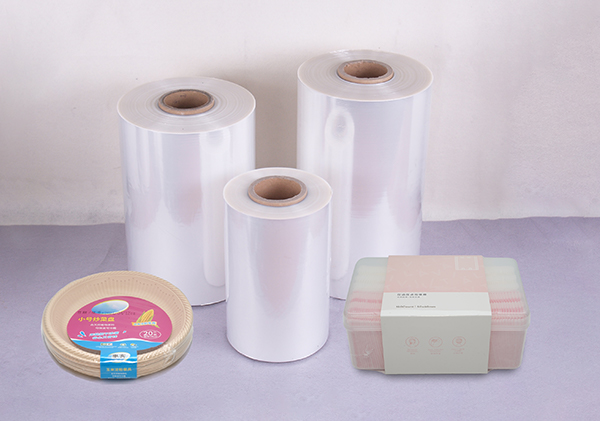 Film rétractable en polyoléfine cohérent pour l'emballage général Ce film POF étiré biaxialement offre des propriétés équilibrées et des performances de rétraction fiables, idéales pour les emballages à usage général où la cohérence d'un lot à l'autre provenant d'un fournisseur certifié réduit la variabilité de la ligne. Voir le produit →
L'air ambiant froid éloigne la chaleur du film plus rapidement, de sorte que les coins n'atteignent jamais la température de rétrécissement. Augmentez légèrement la température du tunnel ou ajoutez un temps de séjour, puis retestez.
La plupart des films POF standard commencent à rétrécir autour de 100°C et atteignent leur rétrécissement complet entre 130°C et 180°C dans un tunnel à air pulsé. Réglez le tunnel selon les spécifications du film, pas par habitude.
Cela signifie généralement que la température de la mâchoire est trop élevée, ce qui rend le film cassant le long du bord fondu. Réduisez la chaleur, raccourcissez le temps de séjour ou testez une qualité de film avec une énergie de scellage inférieure.
Oui, à condition que l’entrepôt soit frais et sec. Évitez les charges lourdes sur les rouleaux et effectuez une rotation des stocks selon le premier entré, premier sorti.
Aucun de ces problèmes ne nécessite la résolution d’un ingénieur. Chacun a une cause claire : la température, la durée, la géométrie du film ou le stockage. Documentez vos paramètres standard, testez chaque fois que le produit change et travaillez avec un fournisseur de films dont le contrôle qualité supprime une variable supplémentaire de votre ligne. Faites cela, et la plupart des problèmes courants d'emballage sous film rétractable POF figurant sur cette liste n'atteindront jamais votre ligne.
JT05 ANTIFOG Film réticulé réticulé est u...
Copyright © Zhejiang Jiuteng Packaging Materials Co., Ltd.
 简体中文

 Maison